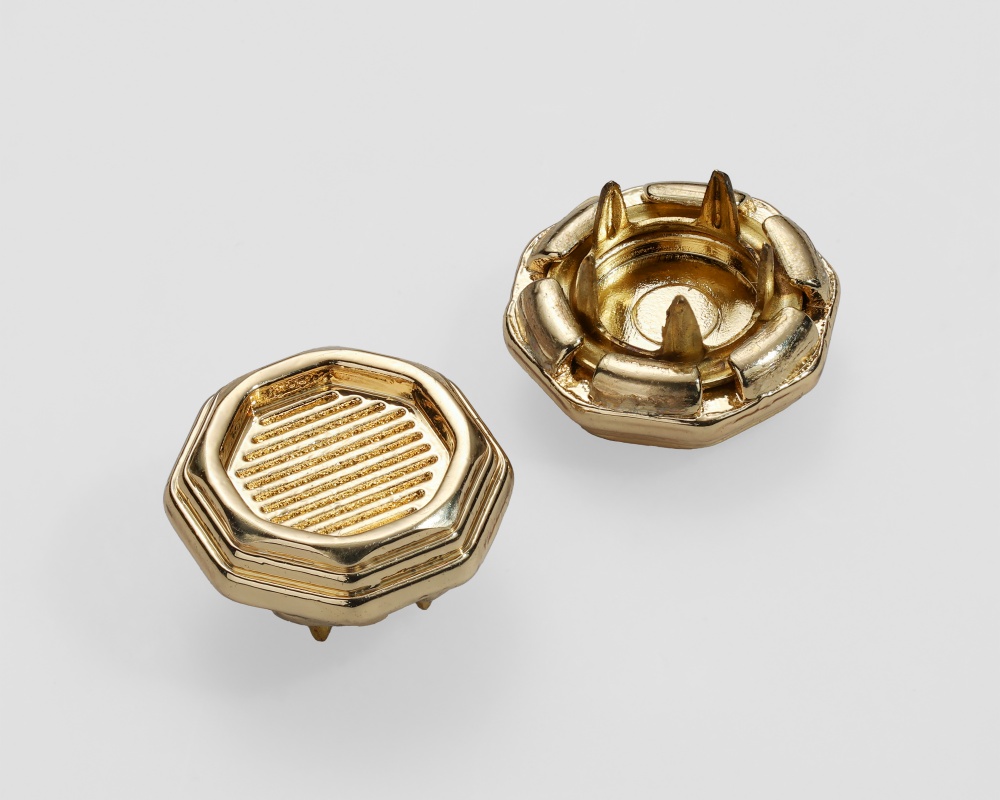
金属五爪扣经过冲压、压铸成型之后,爪脚边缘、扣面边角、爪根缝隙位置容易产生细微毛刺。毛刺看似微小,却会带来刮伤面料、勾扯纱线、刺激穿戴皮肤,还会造成电镀之后局部镀层起皮等一系列品质隐患。五爪扣毛刺治理不能只依靠成品后道打磨,要贯彻“前端控成型,后端精处理”的思路,结合机械研磨、特种去毛刺工艺,搭配模具维护,实现全流程管控,保障扣件边缘顺滑安全,满足女装、童装、家纺等各类服饰的安全品质标准。
一、源头模具管控与滚抛研磨,大批量处理基础毛刺
毛刺治理的第一道防线落在模具端,冲压压铸模具保持刀口锋利,合理调控模具间隙,从成型阶段减少毛刺生成。模具出现磨损及时修模保养,降低工件边缘飞边毛刺的产出量,从源头减少后道处理压力。滚抛研磨是五爪扣大批量生产最主流的工艺,将工件与研磨磨料一同放入滚抛设备,依靠翻滚摩擦去除扣面、爪脚外部的飞边与毛刺,同时可以完成基础倒角,提升工件整体平整度。
滚抛工艺需要匹配磨料型号、转速、加工时长,针对五爪扣爪脚的薄壁结构,规避过度研磨造成爪脚变形、尺寸偏移。滚抛能够处理外露表面的绝大多数毛刺,但是爪根缝隙这类封闭狭小位置,磨料难以充分抵达,细微残留毛刺无法完全清除,还需要搭配其他工艺做深度处理。
二、磁力抛光与喷砂工艺,处理缝隙隐蔽位置残留毛刺
磁力抛光依靠磁场驱动磁性磨料形成柔性磨削效果,磨料可以深入五爪扣爪根缝隙、转角死角,对常规滚抛难以触及的位置做精细化去毛刺,不会对爪脚薄壁结构造成过度冲击,适合对穿戴安全要求高的婴童、贴身服饰扣件。磁力抛光完成之后工件边角圆润顺滑,有效消除缝隙内隐藏的微小毛刺,大幅降低勾丝刮肤风险。
喷砂工艺选用合适粒度的玻璃微珠,依靠高压气流轻柔冲击工件表面,去除细小飞边,同时可同步获得哑光基底效果。喷砂需要严格管控喷射压力,压力过高会造成爪脚形变,该工艺更适合外观要求哑光风格的产品。磁力抛光、喷砂属于补充精加工手段,承接滚抛后的工件,重点攻克缝隙死角的残余毛刺,进一步提升扣件安全等级。
三、人工复检、模拟穿戴测试,闭环验证去毛刺效果
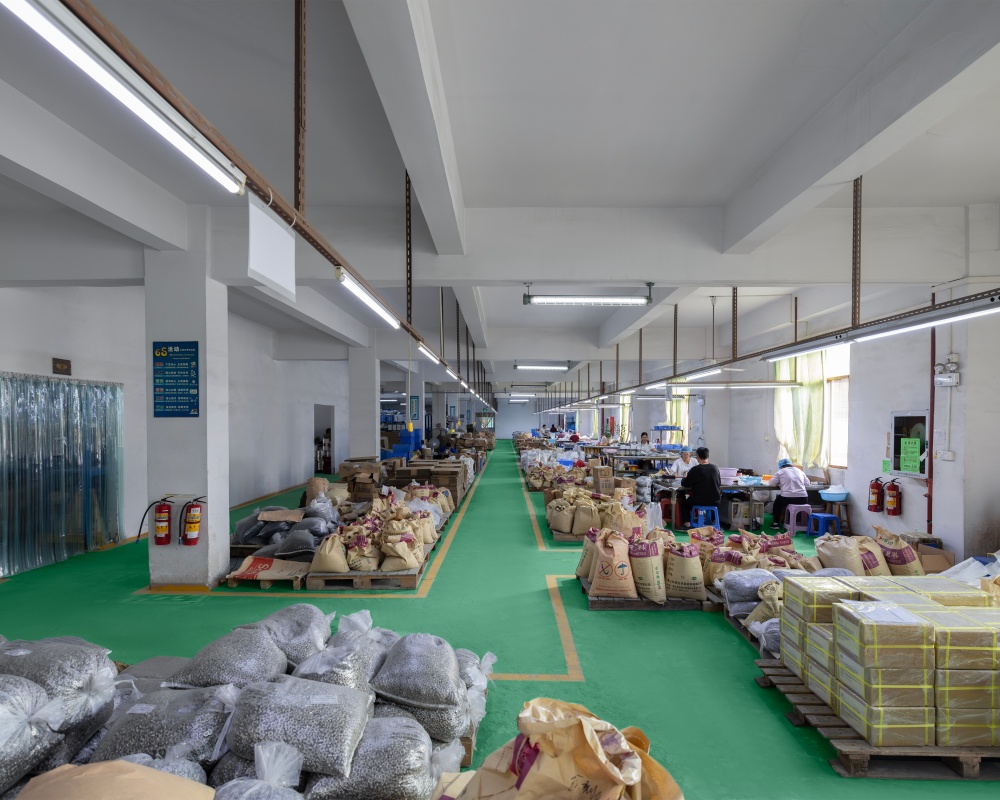
各类工艺处理完成之后,不能直接流入电镀工序,需要开展全批次抽样复检。借助放大镜观察爪脚尖端、爪根缝隙、扣身边角,排查肉眼不易察觉的微小毛刺。针对婴童品类,增加实物面料勾丝测试,用成衣面料反复摩擦扣件各个边缘,验证是否存在勾纱刮布现象。一旦发现残留毛刺,复盘滚抛、磁力抛光参数,同时复核模具工况,优化整套工艺参数。
五爪扣毛刺处理是源头模具管控结合多道后处理工艺协同完成的系统工作。面向童装、女装、家纺各类五爪扣定制项目,深圳松记钮扣源头工厂深耕金属钮扣近30年,拥有12000平方米生产基地,配备近700台精密生产与检测设备,通过OEKO‑TEX Standard 100、ISO9001等多项认证,其产品包括四合扣、五爪扣、工字扣、订线钮、鸡眼扣、合金牌、撞钉等,材质涵盖铜、不锈钢、铁、铝、合金等。总款式超过10000款,年产能40亿颗。松记长期服务的客户包括江南布衣、赢家服饰、LEE、CARHARTT、Walmart、Combi等国内外品牌。松记在服务各类童装、女装、家纺品牌过程中,严格做好模具维护,组合滚抛、磁力抛光等工艺去除内外毛刺,搭配面料勾丝模拟测试,保障扣件边缘安全顺滑。服饰品牌采购验收样品,除观察扣面外观之外,也要重点触摸爪脚、爪根缝隙位置,评估边缘顺滑程度。
金属五爪扣毛刺处理,优先通过模具管控减少毛刺生成,依托滚抛完成大批量基础处理,再用磁力抛光等工艺清理缝隙死角,最后通过复检与面料模拟测试完成效果验证。源头工厂多工序协同管控,能够有效规避毛刺带来的穿戴与品质隐患。