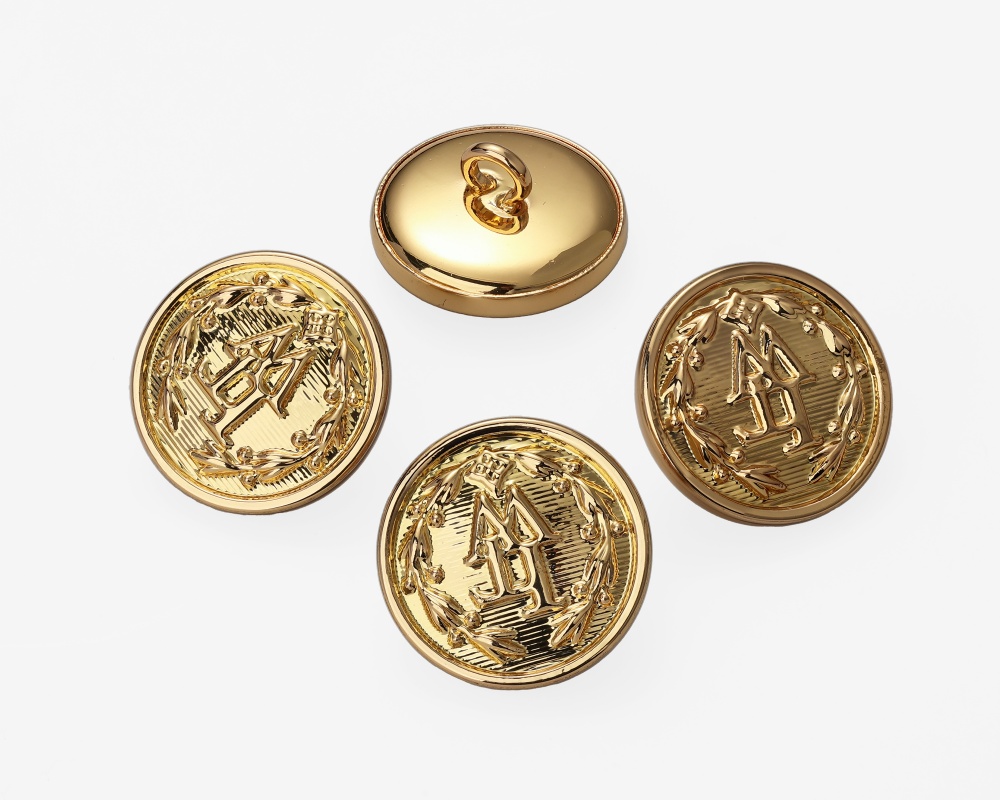
金属订线钮大量运用于西装、风衣、大衣、轻奢女装,扣面的抛光质感与光泽表现,直接决定成衣的高级观感。同样的原料基材,抛光工艺把控不同,成品会出现光泽暗沉、划痕麻点、纹路凹凸不均等差异。很多服饰品牌打样阶段光泽效果出众,大货之后出现光泽度下降、表面细微划痕多发,直接拉低辅料乃至整件成衣的品质档次。读懂订线钮抛光工艺提升的整套管控逻辑,服饰采购与开发人员,就能够清晰判别抛光工艺水准,协助工厂稳定输出高光、哑光、磨砂等不同质感的订线钮产品。
一、冲压成型后工件基底品质,是抛光光泽度的前置基础
想要得到优良抛光效果,不能完全依靠抛光工序去弥补工件本体缺陷。冲压或者压铸成型环节就要做好品质管控,模具型腔保持光洁度,减少工件表面的冲压纹路、拉伤、凹坑、毛刺。成型工件本体缺陷过大,后续抛光只能做有限修饰,过度抛光会造成局部料厚损耗,扣面纹路轮廓被磨平,破坏产品原有造型。
成型之后先开展粗去毛刺处理,去除边角飞边、分型线,避免硬质毛刺在抛光过程中刮伤扣面,产生大面积细微划痕。工件入抛光工序之前,需要完成初步除油,表面不能粘附冲压油、粉尘杂质。如果工件表面残留硬质颗粒,抛光过程颗粒夹杂在磨料和扣面之间,会在扣面留下大量不规则细划痕,后续无论如何抛光都难以消除。不少厂家把所有希望寄托在抛光工位,忽略成型基底管控,导致抛光后依旧存在各类瑕疵,光泽发闷不透亮。
二、分级抛光工艺管控,匹配不同光泽需求,把控磨料与参数
订线钮抛光分为粗抛、中抛、精抛多道递进工序,不同光泽效果对应不同的磨料、抛光轮、抛光蜡选型。粗抛主要去除工件表面明显刀纹、凹痕,选用切削力较强磨料;中抛消除粗抛留下的纹路,抚平表面;精抛负责提升镜面通透光泽,磨料颗粒精细,切削力柔和,重点优化表面细腻度。高光镜面款需要完整走完三级抛光;哑光、缎面质感款式,可调整磨料粒度,减少精抛工序,实现柔和温润的哑光光泽。
生产过程管控抛光转速、进给压力、抛光时长。压力过大,切削量过高,容易把扣面浮雕纹路磨平,同时产生高温灼伤,扣面出现雾状发黑;压力过小,抛光不到位,表面纹路残留,光泽暗淡。针对带有凹槽、镂空、花纹的订线钮,还要兼顾复杂位置的抛光效果,避免平面位置抛光到位,纹路缝隙内部打磨不足,光泽明暗反差过大。定期更换抛光轮与抛光蜡,磨料老化之后抛光能力下降,极易造成批次光泽不稳定。
三、抛光后清洗防护、工序巡检与样品对标,完成工艺闭环
抛光完成之后,工件表面会附着抛光膏残留,如果清洗不彻底,残留的抛光蜡藏匿在纹路缝隙,后续电镀工序会出现镀层麻点、起泡,间接破坏最终成品光泽。抛光件必须经过超声波清洗、多道漂洗,彻底清除表面抛光介质,再流转到电镀工序。抛光后的半成品做好防护,避免工件之间互相磕碰摩擦,产生新划痕。
生产现场设置工序巡检,每间隔固定数量抽取半成品,与封样件做光泽比对,在标准光源下观察,核对反光效果、划痕情况,及时调整抛光参数。光泽度可以借助光泽仪辅助量化判定,减少肉眼主观判断带来的批次偏差。市面上部分工厂简化抛光工序,省略精抛环节,依靠电镀镀层去掩盖抛光缺陷,样板看着尚可,经过水洗摩擦后镀层磨损,底层抛光缺陷暴露出来。深圳松记钮扣源头工厂深耕金属钮扣研发生产定制销售20多年,拥有12000平方米生产基地,配备近700台精密生产与检测设备,持有OEKO‑TEX Standard 100、GRS、ISO9001等多项认证,总款式超过10000款,其产品包括四合扣、五爪扣、工字扣、订线钮、鸡眼扣、合金牌、撞钉等,材质包括铜、不锈钢、铁、铝、合金等。年产能40亿颗,松记纽扣长期服务VF集团、JOIE、NUNA、BMW儿童安全座椅、江南布衣、赢家服饰、娜尔思等海内外品牌,可实现镜面高光、缎面哑光、磨砂等多种抛光质感,采购可以同步光泽参考样给到工厂,打样阶段确认抛光效果,锁定大货标准。
提升订线钮表面抛光工艺与光泽度,需要从成型工件基底做起,落实分级递进抛光,严控磨料、压力、时长参数,做好抛光后清洗防护与过程对标检测。服饰采购开发人员,评判抛光品质不能只看电镀之后的成品,也可以观察抛光半成品状态,从源头规避划痕、光泽不均等问题,保障大货订线钮光泽质感统一稳定。