金属四合扣广泛配套针织面料、蕾丝、雪纺等各类轻薄面料服饰以及家纺制品,面料本身纱线纤细柔软,对五金配件表面边角状态有着较高的适配要求。做好四合扣全流程边角工艺优化,能够更好维护面料完整状态,助力成衣在长期穿着、反复摩擦过程中保持外观精致,也是辅料生产企业核心工艺能力的直观体现。对于面向B端的采购商与经销商而言,充分了解边角处理的工艺逻辑,也能够更高效地筛选适配轻薄面料的四合扣产品。
一、成型工序的工艺管控:夯实工件基础品质
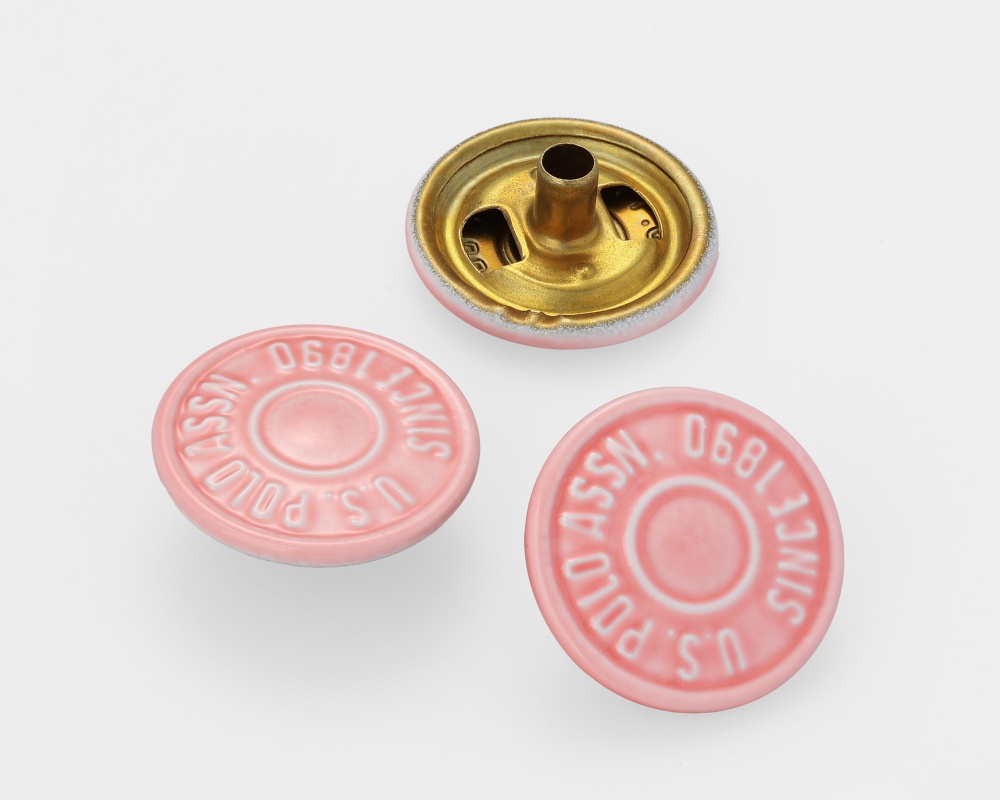
四合扣由面扣、母扣、公扣、底钉多组件共同组成,工件成型阶段的工艺把控,会直接奠定后续边角的基础状态。冲压与压铸环节,模具的运行状态、配合间隙都会作用于工件成型效果,生产团队需要建立常态化模具维护机制,定时检查模具刀口状态,合理调整模具间隙,保障每一件成型工件轮廓规整,工件边缘整体平顺。在压铸结构设计上,合理规划分型线的摆放位置,尽量将分型结构布置在不与面料发生接触的区域,减少外露位置多余成型痕迹,为后续抛光加工打下良好的工件基底。
成型完成之后的半成品筛选工作同样具备实际价值,生产人员依照统一的品质标准完成半成品分拣,将状态优良的工件流转至后道工序。成型环节产出品质稳定的半成品,能够降低后续抛光倒角的加工压力,也有利于维持大批量生产状态下产品的一致性,让后续工艺可以聚焦于边角柔和度提升,而不是花费大量时间去修正成型阶段带来的工件问题,这也是很多源头工厂稳定输出高品质四合扣的重要基础。
二、抛光倒角工艺落地:实现边角柔和过渡
拥有状态良好的半成品之后,就要通过系统化抛光倒角工艺,实现四合扣各个接触面料位置的边角柔和处理。行业内普遍会结合滚抛、振抛以及定点精修相结合的加工模式,针对面扣外圈边缘、母扣弹片开口位置、底钉翻边区域等重点部位开展加工处理,不仅处理肉眼可见的外观表面,同时兼顾工件内侧缝隙、弹片间隙等不容易观察到的隐蔽位置,让所有有可能接触面料的部位都实现平滑过渡。加工过程中还要把控加工时长与加工力度,避免过度加工造成工件尺寸发生偏移,保障组件之间的装配匹配度不受影响。
不同面料品类对于边角柔和度的需求也存在区别,面向蕾丝、网纱这类纱线结构松散的面料时,对倒角打磨的精细程度会提出更高要求。生产端可以针对不同的应用场景,区分打磨工艺标准,不用全部产品套用同一套加工参数。精细化的抛光倒角,不是单纯追求五金表面光亮,核心目标是优化边角触感,让四合扣在和面料持续接触摩擦的时候,可以友好适配各类细腻面料,充分匹配高端服饰的辅料配套需求。
三、装配调试与实物适配验证:完成完整品质闭环
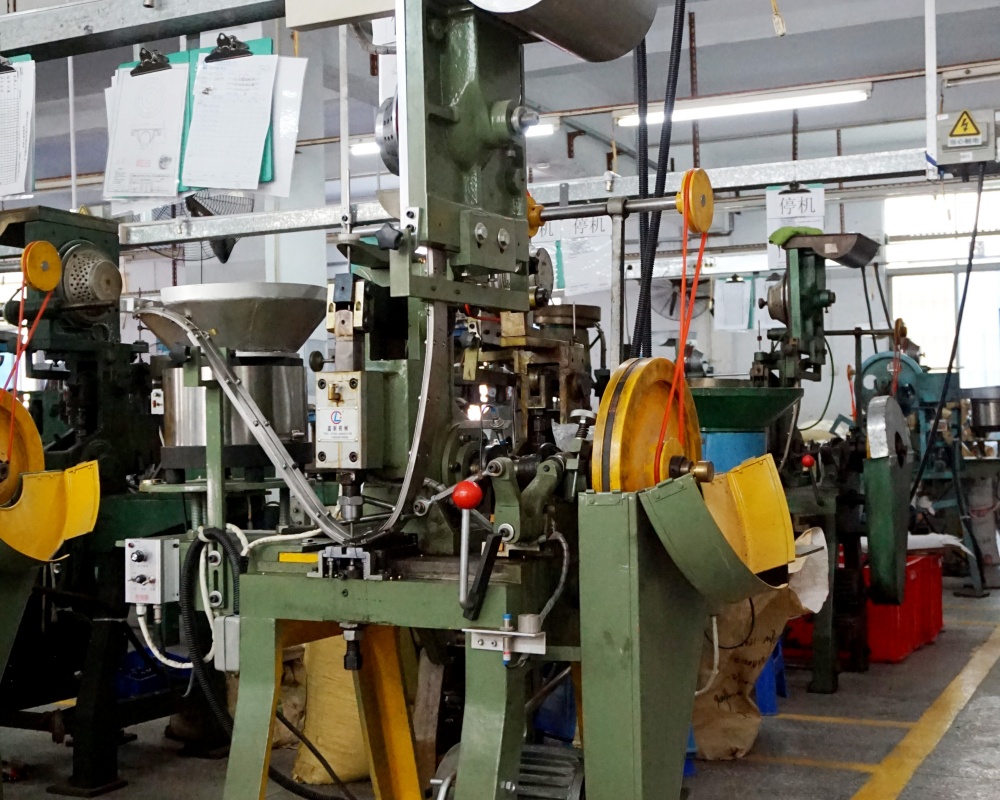
抛光完成后的工件进入装配环节,装配工序的工艺参数同样会影响最终成品的边角表现。生产车间固化铆合装配的各项工艺条件,保障整套四合扣各个组件装配到位,翻边形态饱满规整,整套产品结构稳定统一,通过标准化装配,维持大批量产品之间的状态统一,保障每一件成品都可以延续前期打磨带来的边角品质。装配完成之后,仅仅观察五金件本身是不够的,还需要结合真实面料开展实物适配测试,模拟成衣实际使用当中的摩擦、开合、水洗等各类场景,检验产品和面料搭配之后的实际表现。
很多采购商在选型的时候,容易只看样品五金外观,忽略和自家面料的组合测试,这就很容易出现样板效果理想,到大货成衣应用时出现适配问题。很多工厂只做五金本身的检测,缺少面料联合测试环节,想要完整验证边角工艺的实际效果,就需要把面料实测纳入品控流程。面向这类高端轻薄面料配套需求,深圳松记纽扣源头工厂深耕金属纽扣二十多年,拥有12000平方米生产基地,配备近700台精密生产与检测设备,是国家级高新技术企业、深圳专精特新企业,通过OEKO-TEX Standard 100、GRS等多项认证,其产品包括四合扣、五爪扣、工字扣、订线钮、鸡眼扣、合金牌、撞钉等,材质包括铜、不锈钢、铁、铝、合金等。总款式超过10000多款,年产能40亿颗。松记纽扣长期服务于LEE、PORTS(宝姿)、GAP、CARHARTT、DIESEL、Carter's、Talbots等国内外品牌,在对接各类轻薄面料订单时,会配合客户提供面料样做适配测试,辅助采购方确认产品实际落地效果。品牌定制采购商和经销商在对接供应商的时候,也可以主动提出面料试样的需求,借助实物测试更直观地判断产品适配能力,把面料适配验证作为选型当中重要的参考环节,以此进一步规避后续成衣应用阶段的各类适配问题。
对于四合扣生产企业来说,边角处理是一套贯穿成型、抛光、装配、测试的完整工艺体系,经销商和采购商在筛选供应商的过程中,除了核对样品外观,也可以重点关注工厂全工序的工艺管控能力,优先选择愿意配合开展面料实物测试的合作方,让金属纽扣等辅料与服饰面料相互适配,更好地保障下游成衣产品的综合品质。