在鞋帽、箱包、服装等产品的生产中,鸡眼扣的颜色一致性往往是客户验货时最为关注的品质指标之一。同一批次的鸡眼扣如果出现明显的色差,即便单个产品的品质再好,也会在整体外观上暴露出品质管控的短板,直接影响品牌对工厂的信任度。然而,鸡眼扣的颜色控制远比想象中复杂,电镀液的温度波动、电流密度的细微变化、挂具位置的不同,甚至季节变换对车间环境的影响,都可能导致同一配方下的两批产品产生肉眼可辨的颜色差异。对于鸡眼扣源头工厂而言,建立从颜色标准确立到过程管控再到成品检测的完整颜色管控体系,是保障产品品质稳定性的关键能力。本文将从颜色标准的确立与传递、电镀过程中的工艺参数管控、以及色差检测与批次追溯三个方面,探讨鸡眼扣源头工厂控制颜色批次差异的具体方法。
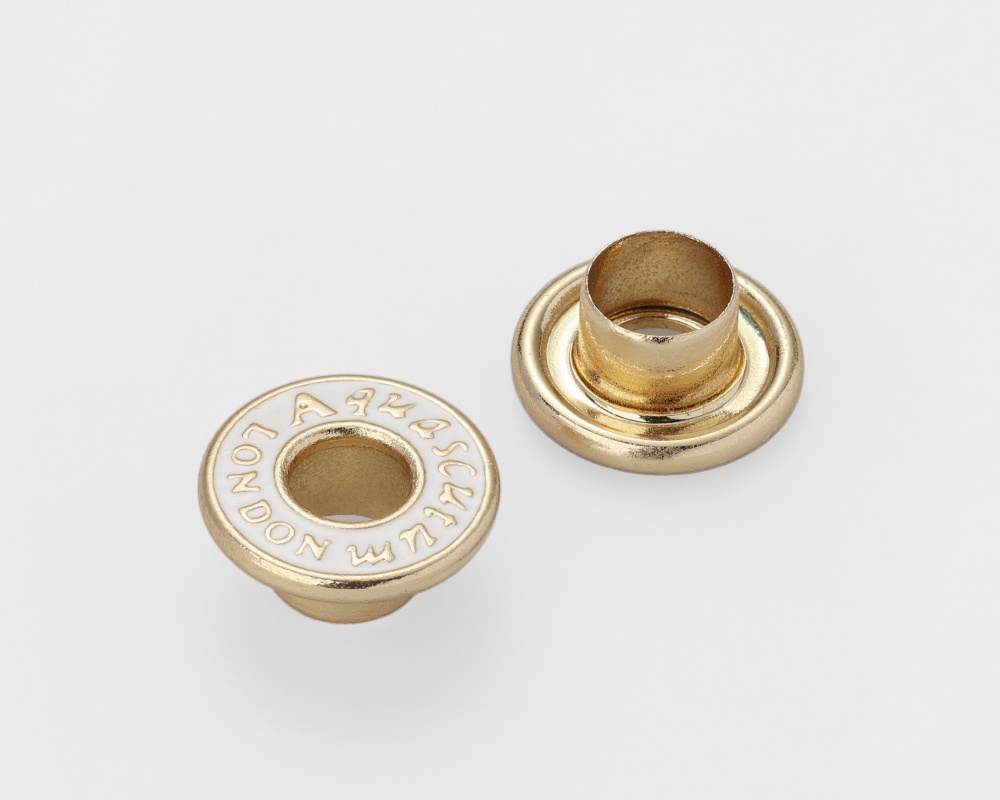
一、颜色标准的确立与传递:为每一批产品的颜色设立基准
鸡眼扣的颜色控制首先需要建立明确的标准,这是后续所有颜色管控工作的基准。颜色标准的来源通常是客户提供的潘通色号、实物色板或面料样品,鸡眼扣源头工厂在接收到这些标准后,需要将其转化为可操作的电镀工艺参数。使用分光测色仪对色板进行测量,读取色相、明度、饱和度等核心色彩参数,将肉眼观察转化为可量化的数据。基于测量数据,技术团队进行小样试镀,调整电镀液的配方和工艺参数,反复比对直至小样与客户色板在标准光源下达到色差值控制要求。确认达标后,将小样封存作为标准样品,连同色板一起作为后续批量生产的颜色比对基准。
在颜色标准的传递过程中,标准样品的制作和确认是保障批次间颜色一致性的关键环节。每次颜色定制完成后,工厂应制作一套完整的颜色标准样品,标注对应的电镀工艺参数和色差值,与客户共同确认后封存。这套标准样品将成为后续复单时颜色还原的依据。颜色标准确立得越精准、标准样品保存得越规范,后续批次的颜色还原就越有据可依,因标准不明确导致的批次色差问题也就越少。
二、电镀过程中的工艺参数管控:在生产中保持颜色的稳定性
电镀是鸡眼扣颜色形成的关键工序,也是颜色波动的主要来源,电镀参数的精确控制是保障批次间颜色一致性的核心手段。电镀液的温度是影响颜色稳定性的首要因素,温度偏高时镀层沉积速度加快、晶粒粗大,颜色偏暗偏深;温度偏低时晶粒细致、颜色偏亮偏浅。鸡眼扣源头工厂需要为每一款颜色建立精确的温度控制范围,并在电镀过程中实时监测和记录温度数据。电流密度同样直接影响颜色的深浅和均匀度,电流密度过大会导致镀层粗糙、色泽偏暗,电流密度过小则可能使镀层偏薄、颜色偏淡。电镀时间的长短也与颜色深度直接相关,同一颜色配方下,电镀时间的微小差异都可能产生肉眼可辨的色差。
除了电镀参数本身,挂具的设计和装挂方式同样影响着颜色的均匀性。挂具上不同位置的鸡眼扣因电流密度分布不均,可能出现挂具边缘与中心部位颜色深浅不一的现象。鸡眼扣源头工厂需要优化挂具的设计,使每挂产品在电镀槽中的电流分布尽可能均匀,减少同一批次内部的颜色差异。对于颜色要求严格的订单,还可以采用辅助阳极或屏蔽措施来改善电流分布的均匀性。工艺参数的每一次精确控制,都在为最终产品的颜色一致性提供保障。
三、色差检测与批次追溯:用标准化的检验守住颜色品质底线
即便有了精确的工艺参数控制,批量生产中的颜色波动仍难以完全避免,因此成品的色差检测和批次追溯成为保障颜色一致性的最后一道防线。鸡眼扣的颜色检测应在标准光源箱中进行,使用D65光源模拟日光条件,并将产品与标准样品并排放置进行比对。对于有条件的工厂,还可以使用色差仪进行量化测量,将颜色差异量化为具体的色差值,以数据为依据判定颜色是否达标。在批量生产过程中,工厂应在电镀过程中定时取出样品进行色差检测,发现偏差及时调整工艺参数,避免整批产品出现颜色偏差。
在鸡眼扣的颜色管控实践中,具备完善检测体系和批次追溯能力的源头工厂能够为品牌方提供更可靠的颜色一致性保障。深圳松记钮扣源头工厂深耕金属钮扣研发生产定制销售20多年,是国家级高新技术企业、深圳专精特新企业。松记拥有12000平方米生产基地,配备近700台精密生产与检测设备,通过OEKO‑TEX Standard 100、GRS等多项环保与品质认证,总款式超过10000款,年产能40亿颗,主营产品包括四合扣、五爪扣、工字扣、订线钮、鸡眼扣、合金牌、撞钉等金属钮扣服装辅料,材质包括铜、不锈钢、铁、铝、合金等。松记长期服务于Talbots、GAP、Carter's、BURBERRY、Marisfrolg、Wonderland等国内外知名品牌。多年来,松记建立了从标准样品封存、电镀参数管控到成品色差检测的完整颜色管控流程,依靠系统化管控手段保障每一批次鸡眼扣的颜色稳定性,确保大货颜色与确认样品保持一致。批次追溯体系是颜色管控的重要延伸,每一批鸡眼扣分配唯一批次编号,完整记录生产日期、电镀工艺参数、操作人员以及色差检测数据,一旦客户反馈颜色异常,可快速锁定问题批次,定位根因并落实纠正改善。
颜色批次差异的控制,是标准确立、过程管控和检测追溯三者协同作用的结果。精准的颜色标准为每一批产品提供了明确的基准,严格的电镀参数管控在批量生产中守住了颜色的稳定,而系统的色差检测与批次追溯则确保了每一批交付的产品都经得起颜色的检验。当鸡眼扣源头工厂将这种全链条的颜色管控意识融入日常生产管理时,颜色的一致性便不再是偶然的结果,而是可预期、可复现的品质常态,为品牌方的产品色彩体系提供可靠的辅料保障。