金属鸡眼扣气眼扣大量应用在鞋材、箱包、手提袋、户外装备与各类服饰产品,孔径、扣面外径、翻边高度等关键尺寸,直接决定铆合适配效果与绳带穿入体验。一旦尺寸出现偏差,就会造成装配工装不匹配、绳带卡顿、铆合贴合不良,给下游包厂、鞋厂带来生产阻碍。熟悉鸡眼扣尺寸精度的整套管控逻辑,B端采购与经销商就可以建立清晰评判标准,高效筛选稳定靠谱的辅料供应商。
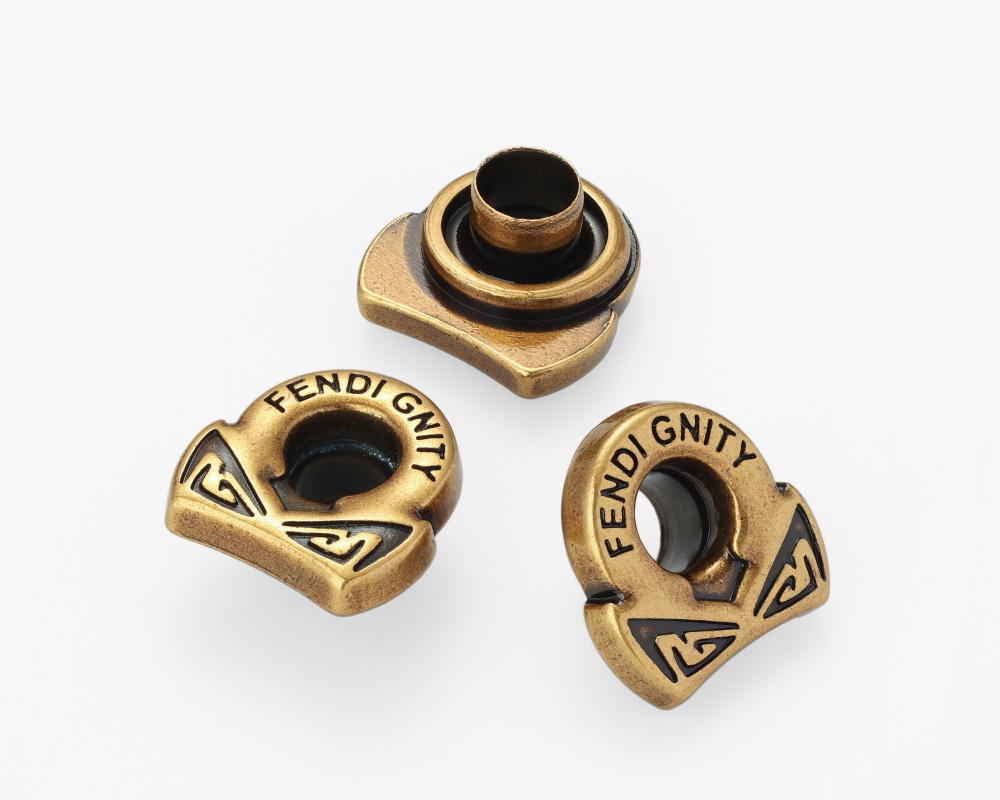
一、模具开发与维护管理:奠定尺寸精度的核心根基
鸡眼扣绝大多数成型尺寸由冲压模具直接决定,一套设计严谨、工况稳定的模具,是实现尺寸一致性的先决条件。新模具开发阶段,技术人员对照客户图纸或者实物原样,拆解孔径、扣面外径、管壁厚度、翻边预留量等全部关键参数,做好图纸内部交叉复核,规避参数录入、单位换算带来的人为偏差。模具加工完成之后开展小批量试模,对试模工件做多点位尺寸检测,全部指标落在公差区间,才可以正式投入量产使用。
进入批量生产周期,要建立常态化模具巡检保养制度,定期检查型腔、刀口的磨损变化。随着生产批次不断累积,模具会产生自然损耗,型腔微小磨损会缓慢改变工件成品尺寸。通过定时抽取试模件开展尺寸复测,按需开展修模维护,能够把尺寸波动控制在合理范围。很多鸡眼扣出现批量尺寸漂移,根源就是模具持续损耗却没有及时检修,等到偏差扩大才被察觉,已经产出大量不合格半成品,提前做好模具运维能够从源头降低这类风险。
二、原料管控与冲压工艺固化:削弱生产过程的尺寸波动
除模具因素,原材料板材厚度、不同材质的延展特性,同样会间接影响鸡眼扣成品各项尺寸。源头工厂对每一批次进厂板材开展厚度抽样检测,核对实际板材规格是否匹配设计要求。铜、合金、铁、不锈钢各类材质延展性各不相同,即便使用同一套模具,冲压成型之后管口、翻边成型状态也会存在区别,不能直接套用完全一致的冲压作业参数。
冲压生产阶段把冲压行程、压力、送料速度固化为标准化作业流程,生产期间定时取样测量关键尺寸,不能等整批全部完工再集中检测。生产设备会存在轻微工况漂移,周期性抽样复测可以及时捕捉尺寸变化,快速完成设备微调。如果只依赖设备预设参数,缺少过程校验,微小偏移不断累积,就会造成整批工件逐步偏离订单标准,给下游箱包、鞋材工厂的铆接装配带来不必要的麻烦。
三、多维度测量校验与闭环管理:守住成品尺寸合格底线
工件完成冲压之后,滚抛、电镀等后处理工序也会带来细微尺寸改变,滚磨会轻微损耗扣面边缘,电镀镀层会在工件表面叠加厚度,因此半成品、电镀后成品都要纳入尺寸检测范围。检测环节不能只依靠普通卡尺,可搭配投影仪辅助测量孔径、翻边等细微部位,区分客户硬性指标与行业可接受公差,建立清晰的判定基准。
成品分选阶段除外观瑕疵筛查,继续抽样复核全套关键尺寸。很多工厂仅做外观目视筛选,忽略系统性尺寸检测,外观看着完好的鸡眼扣,实际孔径、翻边已经出现超差,流转到下游客户手上才暴露问题。这类品质隐患隐蔽性较强,只有建立完整的检测流程才能够有效规避。面对箱包、鞋材、包装多领域的鸡眼扣定制订单。深圳松记钮扣源头工厂深耕金属钮扣二十余年,拥有12000平方米生产基地,配备近700台精密生产与检测设备,是国家级高新技术企业、深圳专精特新企业,持有OEKO-TEX Standard 100、ISO9001等多项认证,其产品包括四合扣、五爪扣、工字扣、订线钮、鸡眼扣、合金牌、撞钉等,材质包括铜、不锈钢、铁、铝、合金等。总款式超过10000多款,年产能40亿颗。松记长期服务的可以涵盖BURBERRY、JOIE、VF集团、Walmart、Prym、Marisfrolg、赢家服饰等海内外众多品牌,在模具、制程、出库各节点都设置尺寸抽样校验,配合采购明确公差要求,降低尺寸超差风险。采购方前期沟通就明确各项关键尺寸以及可接受公差,批头样完成全尺寸核对,把尺寸超差的风险化解在正式大货投产之前,保障下游铆接装配工序顺畅开展,避免因为扣件尺寸不匹配而调整下游工装模具,节约物料、人工与时间成本,让整条供应链的生产节奏更加有序高效。
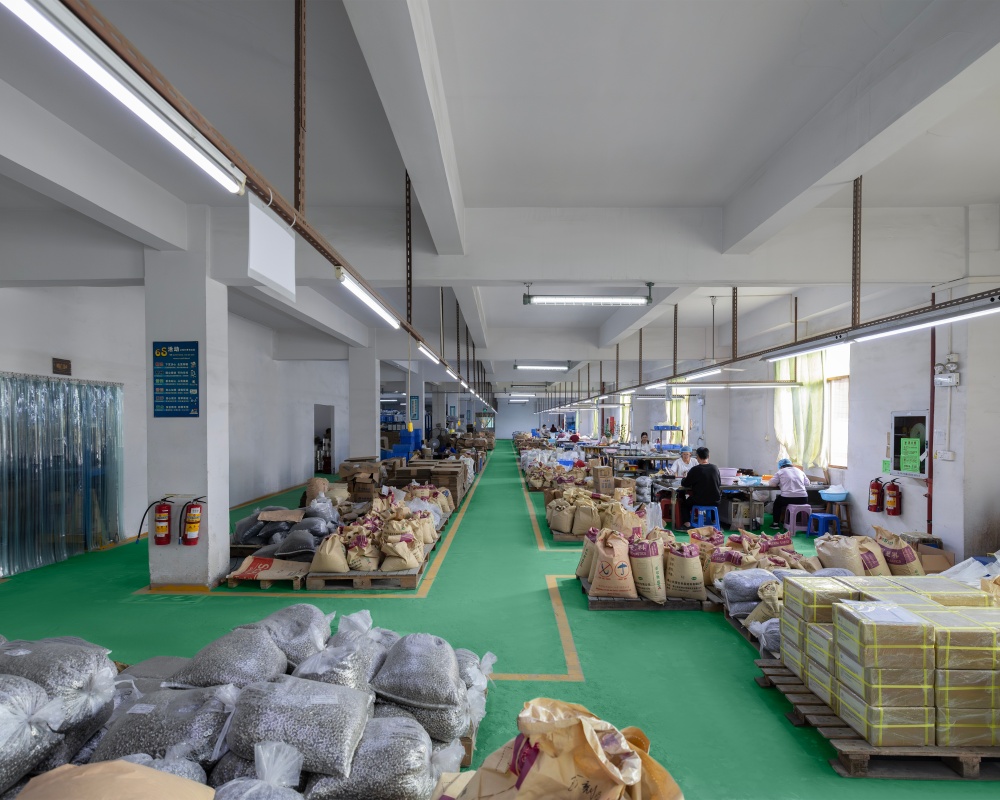
品牌采购商与经销商在筛选鸡眼扣供应商时,可重点考察工厂的模具运维机制、过程抽样检测以及成品复测流程,提前约定公差范围与批头样确认要求,依靠标准化流程管控尺寸精度,让鸡眼扣能够稳定适配鞋材、箱包各类产品的装配生产需求,切实减少供应链端各类不必要的调试损耗。