金属鸡眼扣广泛应用在鞋履、背包、服饰、帐篷等产品之上,边角处理的优劣,直接关系面料的使用体验。边角存有毛刺、锐边,极易勾扯纱线,造成面料勾丝起毛,破坏成衣与箱包的完整观感。不少采购在确认样品时只看重外观色泽,忽略边角细节,等到成品装配之后,才出现勾丝损伤面料的售后问题。读懂金属鸡眼扣边角处理的整套优化思路,箱包、鞋服的采购与开发人员,就能够在打样阶段做好细节把控,让鸡眼扣兼顾功能优势,友好呵护各类面料。
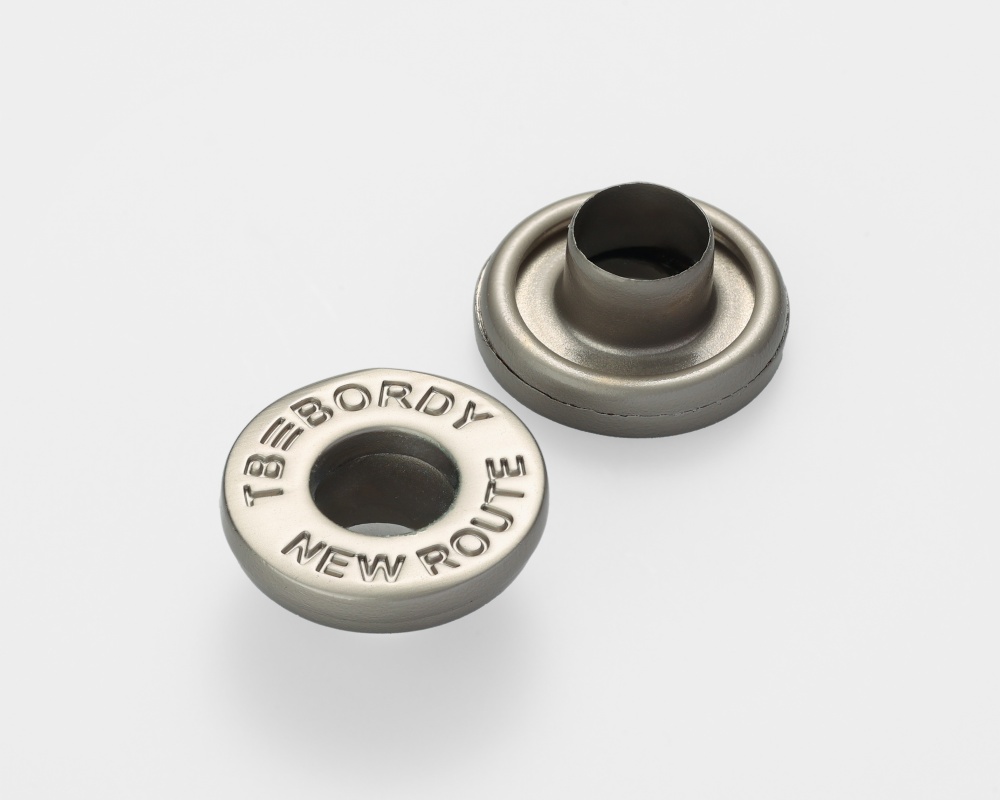
一、冲压成型阶段工艺管控:从成型源头减少毛刺与尖锐边角
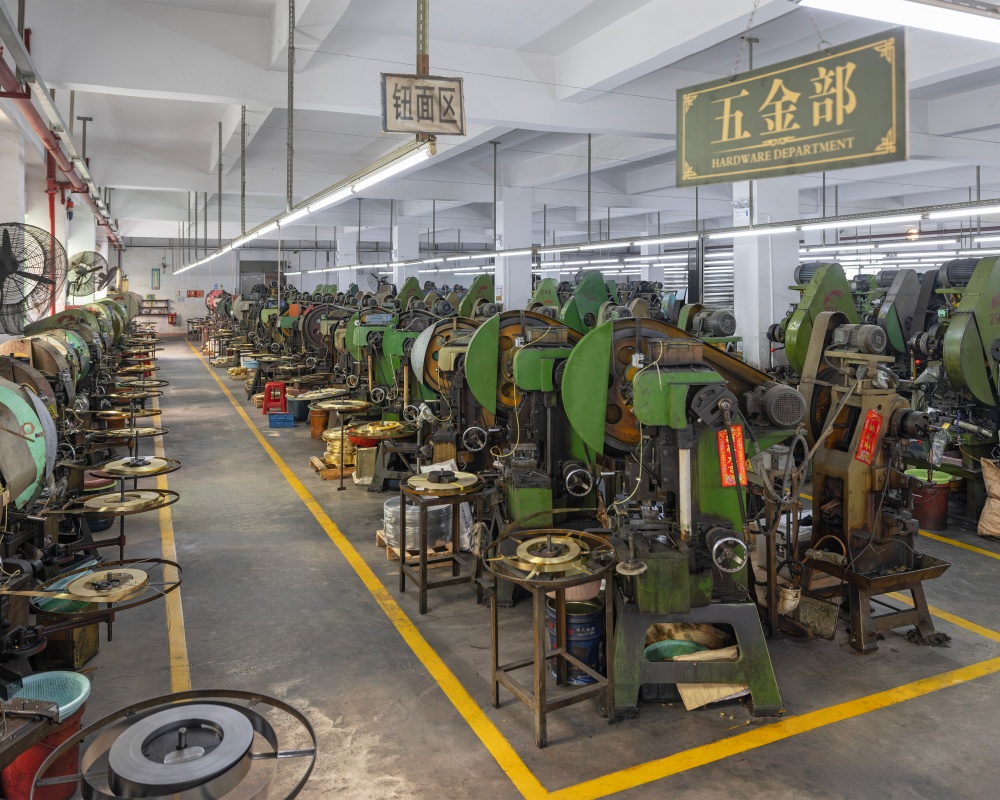
冲压是鸡眼扣成型的首要环节,冲压模具的精度、刀口状态,会直接决定工件切口位置的基础品质。锋利、磨损小的模具刀口,裁切出来的管口边缘整齐利落,产生的毛刺少;模具刀口出现磨损崩口之后,管口就会产生大量飞边毛刺,后续再做打磨也要耗费更多精力。源头工厂会建立模具定期检修更换机制,定时检查冲压刀口状态,及时修磨维护,从成型源头减少毛刺生成。
同时优化冲压的参数设置,合理调控冲压速度、压料压力,保障工件裁切的时候受力均匀,避免管口边缘出现挤压卷边。很多勾丝隐患并不是后期打磨不到位,而是冲压环节已经产生飞边,仅仅依靠后工序很难完全消除。不同规格、不同材质的鸡眼扣,冲压参数也要对应微调,铜、铁、合金基材的物理特性不一样,不可直接套用同一套冲压参数。采购打样的时候,除了目视外观,还可以用指尖完整摩挲鸡眼扣管口、翻边全部位置,提前感受边角顺滑程度,把隐患识别在样品阶段。
二、多道打磨与倒角工艺:精细化处理实现边角圆润顺滑
冲压成型之后,要通过成套打磨、倒角工序,对管口内孔、外翻法兰全部边角做精细化处理。包含滚筒滚磨、定点精磨等多种方式,先通过滚磨去除大部分粗毛刺,再针对内孔这类容易被忽略的位置做定点倒角打磨,让管口边缘形成平滑过渡的圆弧,消除锋利棱角。很多厂家只打磨鸡眼扣外侧法兰,忽视内孔管壁,而绳带、面料恰恰会频繁接触内孔,内孔残留微小毛刺,就会持续勾割纱线与织带。
打磨工序需要把控打磨时长与磨料选型,磨料颗粒过粗,容易在工件表面留下划痕;磨料过细,去除毛刺效率不足。针对轻薄面料、高端服饰所用的鸡眼扣,会提升打磨标准,放大倒角圆弧的过渡范围,进一步降低勾丝风险。经过打磨倒角之后,还要做分选筛查,把依旧带有毛刺锐边的工件筛选剔除。部分工厂简化倒角工序,仅做简单滚磨,肉眼看大体光滑,但是在显微镜下依旧存有细微尖角,装配轻薄真丝、针织面料之后,就会出现勾丝现象。
三、后处理、模拟面料测试,构建边角品质完整验证闭环
打磨倒角完成,后续电镀、封闭防护工艺同样会间接影响边角状态。电镀前需要把打磨产生的粉尘碎屑彻底清洗干净,碎屑残留会附着在边角,电镀之后形成凸起小点,依旧会勾丝。电镀过程管控挂具的挂载点位,避开面料接触的关键边角,防止挂点位置产生凸起镀层结节。
完成全套工艺之后,不能只依靠人手触摸,还需要开展实物面料模拟测试,选取客户大货同款面料,反复做摩擦、抽拉测试,检验鸡眼扣对织物的影响,模拟背包绳带来回抽动、面料来回摩擦的真实工况,验证边角处理的实际效果。市面上部分工厂只做外观目视检查,缺少面料实测环节,样板看着光滑,实际装配使用后出现勾丝。在金属鸡眼扣生产领域,能够做到冲压管控、内外全边角打磨倒角、面料模拟测试整套流程的源头工厂十分可贵。深圳松记钮扣源头工厂深耕金属纽扣研发生产销售20多年,拥有 12000 平方米生产基地,配备近 700 台精密生产与检测设备,通过OEKO‑TEX Standard 100、GRS等多项环保与品质认证,其主营产品包括四合扣、五爪扣、工字扣、订线钮、鸡眼扣、合金牌、撞钉等,材质包括铜、不锈钢、铁、铝、合金等。总款式超过10000多款,年产能40亿颗,松记长期服务于影儿时尚集团、江南布衣、赢家服饰、娜尔思、PORTS、Talbots等海内品牌,重视鸡眼扣内孔与法兰全边角优化,可结合客户面料样开展摩擦勾丝模拟测试,采购可同步面料给到工厂,打样阶段完成边角效果确认。
金属鸡眼扣规避勾丝,是冲压模具管控、内外边角打磨倒角、后道清洗电镀、面料模拟测试共同达成的结果。鞋服、箱包采购人员,验收样品时不要只关注颜色外观,完整摩挲全部边角,搭配实物面料做摩擦测试,把勾丝隐患拦截在打样阶段,让鸡眼扣稳定发挥功能,更好的保护面料完整美观。